
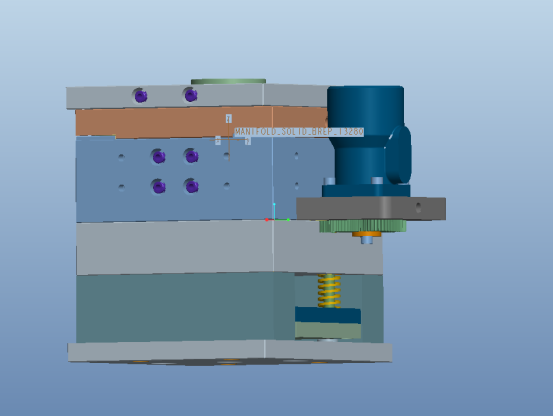
Projektimi i vizatimeve të mykut duhet të marrë në konsideratë në mënyrë gjithëpërfshirëse faktorë të shumtë kyç për të siguruar racionalitetin strukturor, fizibilitetin e përpunimit dhe jetëgjatësinë e shërbimit të mykut. Më poshtë është një përmbledhje e elementëve kryesorë të projektimit:
1. Përzgjedhja e materialit dhe performanca
Materiali i mykut
Zgjidhni materialet sipas llojit të formës (formëzim me injeksion, stampim, prerje rrotulluese, etj.). Për shembull, çeliku CR12 dhe CR12MOV (fortësia 58-63HRC) përdoren zakonisht për format e injektimit, dhe karabiti i çimentuar ose lidhja e aluminit mund të përdoret për stampimin e formave2.
Materiali duhet të përmbushë kërkesat e forcës, rezistencës ndaj konsumimit, përçueshmërisë termike, etj. Për shembull, format plastike termoreaktive kërkojnë materiale rezistente ndaj temperaturave të larta.
Tkurrja e materialit
Forma e injektimit duhet të rregullojë madhësinë e zgavrës sipas shkallës së tkurrjes plastike. Për shembull, shkalla e tkurrjes së materialeve PC duhet të shkallëzohet veçmas.
2. Pikat kryesore të projektimit strukturor
Sipërfaqja e ndarjes dhe drejtimi i hapjes së mykut
Sipërfaqja e ndarjes duhet të zgjidhet në zonën maksimale të projektuar të produktit për të shmangur defektet e pamjes.
Drejtimi i hapjes së mykut duhet të jetë në përputhje me drejtimin e çmontimit të produktit për të zvogëluar tërheqjen e bërthamës ose mekanizmat rrëshqitës.
Sistemi i portave dhe sistemi i ftohjes
Pozicioni i portës duhet të optimizojë rrjedhën e shkrirjes dhe të shkurtojë gjatësinë e rrjedhës për të zvogëluar humbjen e presionit.
Kanali i ujit ftohës duhet të jetë afër zonës së ngarkesës së nxehtësisë së zgavrës. Futjet e bakrit prej beriliumi ose kunjat e radiatorit mund të përdoren për të ndihmuar në shpërndarjen e nxehtësisë.
Dizajni i çmontimit dhe nxjerrjes
Këndi i nxjerrjes: sipërfaqe e lëmuar ≥0.5°, fibra të ashpra lëkure ≥3°, shmangni lëndimet nga pjesa e sipërme ose tërheqjen e flokëve.
Forca e nxjerrjes duhet të balancohet. Një forcë shumë e vogël do të shkaktojë gërvishtje, ndërsa një forcë shumë e madhe do të përshpejtojë konsumimin.
III. Teknologjia e përpunimit dhe fizibiliteti i prodhimit
Metoda e përpunimit
Mundësisht përdorni përpunim CNC (saktësi e lartë), EDM (zgavër komplekse) ose prerje teli (strukturë e hollë).
Dizajni i futjes dhe bashkimit
Strukturat komplekse (si brinjët dhe vrimat) duhet të projektohen me futje për të shmangur përpunimin elektrik.
Lejimet e përpunimit mekanik duhet të rezervohen në momentin e bashkimit për të siguruar saktësinë e montimit.
IV. Kontrolli i tolerancës dhe precizitetit
Toleranca e dimensioneve
Referojuni standardeve kombëtare (si p.sh. GB/T14486-93), të kombinuara me tkurrjen e materialit dhe aftësitë e procesit.
Tolerancat kryesore strukturore
Hapësira e rrëshqitësit: 0.05-0.10 mm në njërën anë; këndi i shinës udhëzuese duhet të shmangë qoshet e mprehta dhe segmenti i vijës së drejtë duhet të jetë ≥2 mm.
5. Kërkesa të veçanta për procese dhe funksionale
Forma me dy ngjyra/shumë materiale
Sipërfaqja e ndarjes duhet të ruajë konsistencën e bërthamës së pasme të mykut, dhe pika e ushqyerjes me ngjitës duhet të shmangë ndërhyrjen e rrotullimit.
Dizajn rezistent ndaj konsumimit dhe mirëmbajtjes
Zonat me konsum të lartë (siç janë shpuesit e prerjes) duhet të ngurtësohen dhe forca e nxjerrësit duhet të jetë e moderuar për të zgjatur jetëgjatësinë.
6. Specifikimet dhe shënimet e vizatimit
Pamje dhe shënime
Përfshin skema dinamike/fikse të formave, vizatime montimi, vizatime aksonometrike të kanalit të ujit ftohës, lista të shufrave shtytëse të shënuara dhe lista të materialeve.
Kërkesat e procesit
Specifikoni parametrat e trajtimit termik (siç është temperatura e shuarjes), trajtimin sipërfaqësor (lustrim, nitridim) dhe sekuencën e montimit.
Përmbledhje
Dizajni i vizatimit të mykut duhet të balancojë funksionalitetin, ekonominë dhe prodhueshmërinë, dhe të optimizojë strukturën në kombinim me skenarë specifikë aplikimi (siç janë prodhimi masiv, vetitë e materialeve).
Koha e postimit: 11 korrik 2025